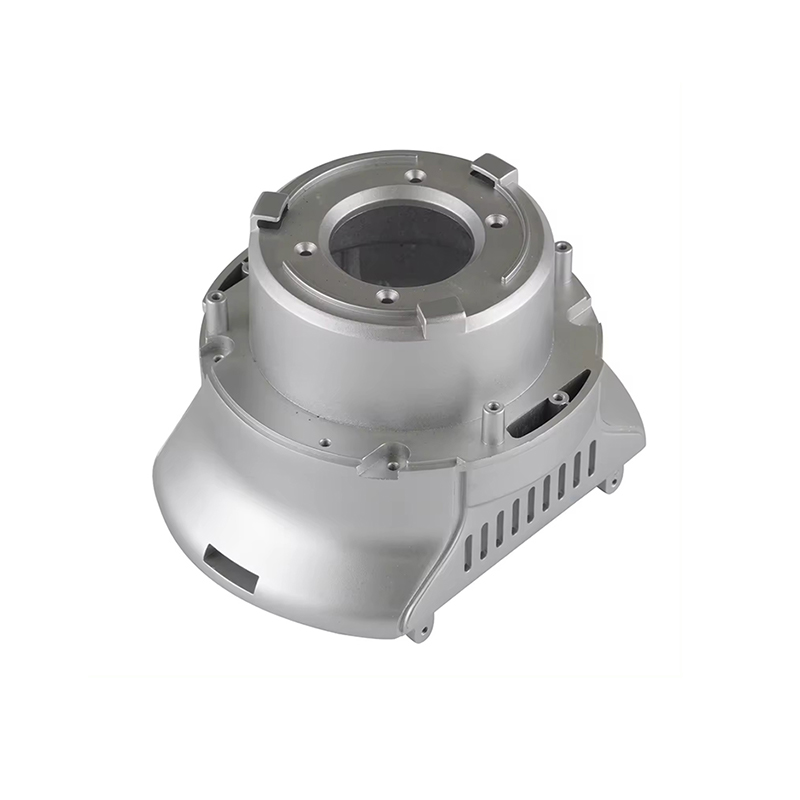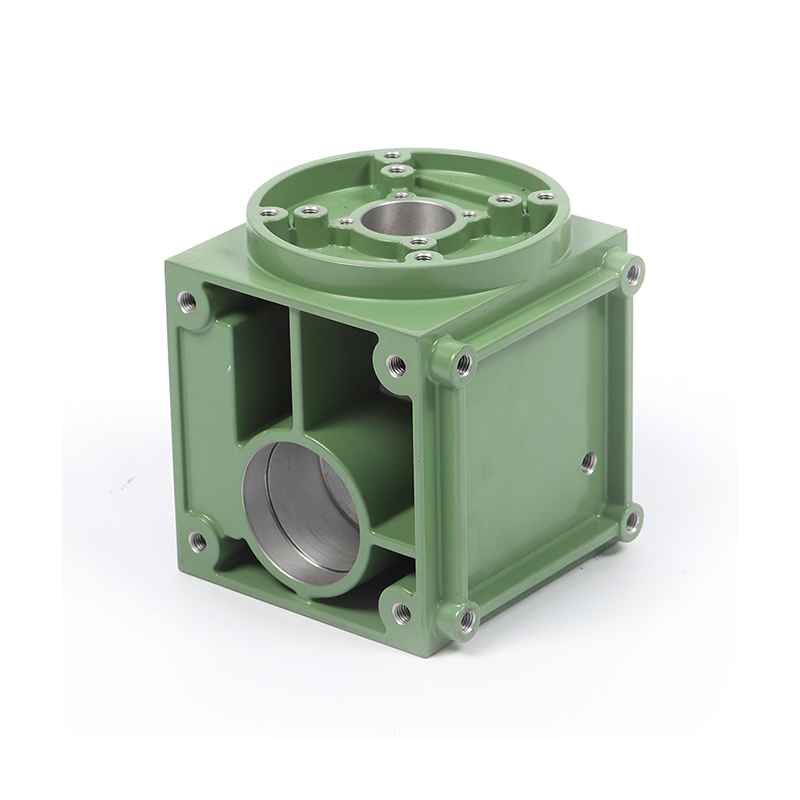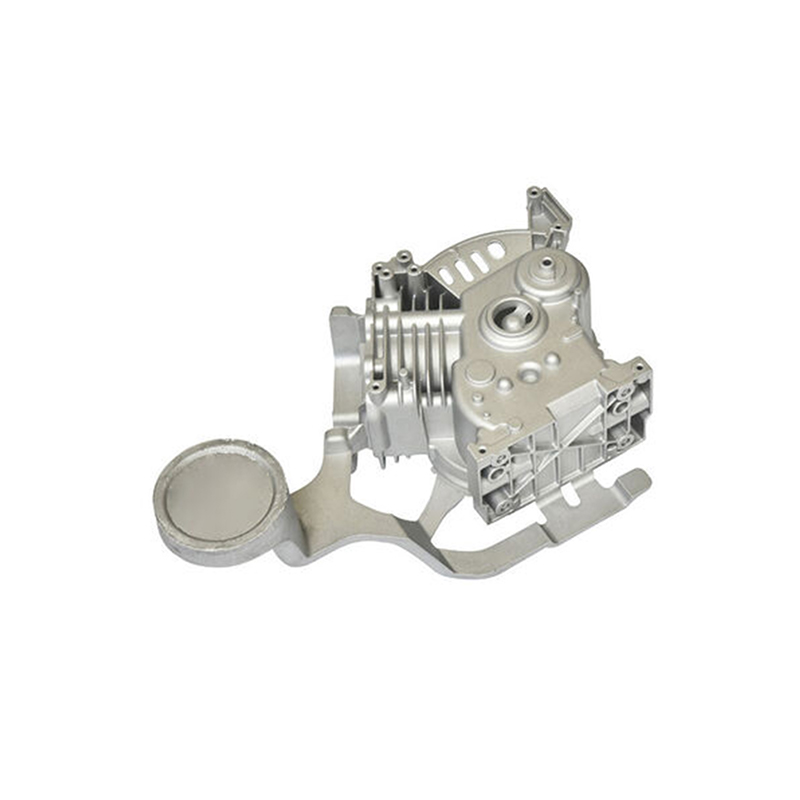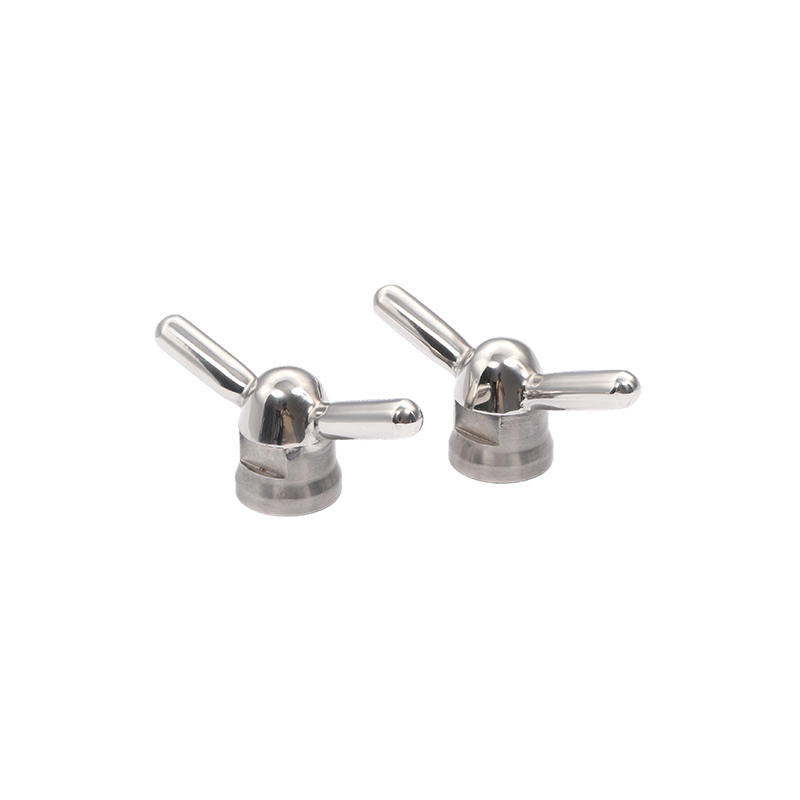
Le moulage sous pression du zinc est un méthode de coulée de métal à haute pression dans lequel l'alliage de zinc fondu est forcé dans une cavité de moule en acier trempé (la « matrice ») à des pressions allant généralement de 1 000 à 30 000 psi. L'alliage se solidifie rapidement à l'intérieur de la matrice, produisant une pièce dimensionnellement stable, de forme presque nette, qui nécessite souvent peu ou pas d'usinage secondaire.
Comparé à d'autres métaux moulés sous pression tels que l'aluminium, le magnésium ou le cuivre, le zinc offre une combinaison unique de propriétés : point de fusion bas (~420 °C / 788 °F) , une fluidité élevée, une coulabilité supérieure et une excellente résistance mécanique. Ces caractéristiques font du zinc le choix privilégié pour les composants complexes à parois minces et les pièces exigeant des détails de haute précision.
Deux configurations de machine principales sont utilisées dans le procédé de moulage sous pression de zinc : le chambre chaude machine (la plus courante pour le zinc) et la moins fréquemment utilisée chambre froide machine. Dans les machines à chambre chaude, le mécanisme d'injection est immergé dans le réservoir de métal fondu, ce qui permet des temps de cycle très rapides, généralement de 400 à 900 tirs par heure.
Présentation étape par étape du processus de moulage sous pression du zinc
Le processus de moulage sous pression du zinc suit une séquence d’opérations étroitement contrôlée. Chaque étape a un impact direct sur la précision dimensionnelle, la finition de surface et l'intégrité structurelle du composant final.
Les moitiés de filière sont nettoyées et pulvérisées avec un agent de démoulage (lubrifiant pour filière). Cela empêche le collage, contrôle les gradients thermiques et prolonge la durée de vie de la matrice.
La filière de couverture et la filière d'éjection sont fermées et verrouillées hydrauliquement sous une force de serrage élevée, suffisante pour résister à la pression d'injection pendant le remplissage.
Le zinc fondu à environ 430-450 °C est injecté dans la cavité de la filière via le col de cygne et la buse (chambre chaude) à une vitesse et une pression précisément contrôlées.
L'alliage gèle en quelques millisecondes ou secondes. La température de la filière, les canaux de refroidissement et la composition de l'alliage régissent le taux de solidification et la microstructure.
Une fois solidifiée, la matrice s'ouvre et les éjecteurs poussent la pièce moulée hors de la cavité de la matrice. Une conception appropriée de l’éjecteur empêche la distorsion des éléments fins.
Les portes, les glissières et les flashs sont découpés (souvent à l'aide de matrices de découpe automatisées). Le post-traitement peut inclure le grenaillage, le placage, le revêtement en poudre ou l'usinage CNC.
Le cycle complet – de l’injection à l’éjection – prend généralement 5 à 40 secondes , en fonction de la complexité de la pièce et de l'épaisseur de la paroi. Ce temps de cycle rapide est l’un des principaux avantages économiques du procédé de moulage sous pression du zinc.
Alliages de zinc courants utilisés dans le moulage sous pression
Le choix de l'alliage de zinc influence profondément les propriétés mécaniques, la résistance à la corrosion et la stabilité dimensionnelle de la pièce moulée. La famille ZAMAK (acronyme des mots allemands désignant ses métaux constitutifs : Zinc, Aluminium, Magnésium, Cuivre) représente le groupe d'alliages de zinc pour moulage sous pression le plus utilisé dans le monde.
| Alliage | Al% | Cu % | % de magnésium | Résistance à la traction | Caractéristiques clés |
|---|---|---|---|---|---|
| ZAMAK 2 (Alliage 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Résistance et dureté les plus élevées de la famille ZAMAK ; bonne résistance au fluage |
| ZAMAK 3 (Alliage 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Le plus largement utilisé ; excellentes propriétés de coulée ; stabilité dimensionnelle |
| ZAMAK 5 (Alliage 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Résistance supérieure à celle du n°3 ; meilleure résistance au fluage ; commun en Europe |
| ZAMAK 7 (Alliage 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Modifié #3 avec un Mg inférieur ; fluidité supérieure; parois plus fines possibles |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Aluminium supérieur ; coulable en chambre chaude ; bonnes propriétés de roulement |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Alliage de zinc à la plus haute résistance ; léger; gravité/chambre froide uniquement |
ZAMAK 3 représente environ 70 % de tous les moulages sous pression de zinc produits en Amérique du Nord en raison de son équilibre exceptionnel entre coulabilité, propriétés mécaniques et rentabilité. Lorsqu'une résistance plus élevée est requise sans sacrifier la précision dimensionnelle, ZAMAK 5 est la mise à niveau typique.
Avantages du moulage sous pression de zinc
Le procédé de moulage sous pression du zinc offre une combinaison convaincante d’avantages que peu de méthodes de fabrication alternatives peuvent égaler simultanément. Comprendre ces avantages aide les ingénieurs et les spécialistes des achats à prendre des décisions éclairées en matière de sélection de matériaux.
Les pièces moulées sous pression en zinc atteignent régulièrement des tolérances de ±0,025 mm sur les caractéristiques critiques, réduisant ou éliminant les opérations d'usinage secondaires coûteuses.
Les machines de moulage sous pression de zinc à chambre chaude peuvent produire des centaines de tirs par heure, permettant ainsi une production en grand volume à des coûts unitaires inférieurs à ceux de nombreux processus concurrents.
La grande fluidité du zinc fondu permet de remplir des parois minces (aussi minces que 0,3 mm), des contre-dépouilles, des filetages et des passages internes complexes en une seule opération de coulée.
Les matrices en acier utilisées dans le moulage sous pression du zinc durent beaucoup plus longtemps que celles pour l'aluminium - dépassant souvent 1 000 000 de coups - réduisant ainsi le coût d'outillage amorti par pièce.
Les surfaces en zinc brut de coulée sont suffisamment lisses pour un placage direct, une peinture ou un revêtement en poudre sans préparation approfondie de la surface, ce qui réduit les coûts de finition.
Le zinc forme naturellement une patine protectrice et les pièces moulées sous pression en zinc sont très réceptives aux revêtements de galvanoplastie, d'anodisation et de conversion au chromate pour une protection améliorée.
Applications industrielles des pièces moulées sous pression en zinc
La polyvalence du procédé de moulage sous pression du zinc l’a rendu indispensable dans un spectre remarquablement large d’industries. De l'électronique grand public aux composants automobiles lourds, les pièces moulées sous pression en zinc se trouvent partout où la haute précision, la résistance et la qualité cosmétique se rejoignent avec le besoin d'une production rentable en grand volume.
Principales industries d’utilisation finale
Dans le industrie automobile , les pièces moulées sous pression en zinc apparaissent dans les carburateurs, les composants du système de carburant, les poignées de porte, les mécanismes de ceinture de sécurité, les pièces de la colonne de direction et, de plus en plus, dans les composants des véhicules électriques (VE) nécessitant un blindage électromagnétique. La possibilité d'intégrer plusieurs fonctions dans une seule pièce moulée réduit les étapes d'assemblage et le poids des systèmes du véhicule.
Le électronique grand public Le secteur s'appuie fortement sur le moulage sous pression de zinc pour les charnières d'ordinateurs portables, les boîtiers d'appareils photo, les boîtiers de connecteurs et les dissipateurs thermiques, où la combinaison de la capacité de blindage EMI, de la conductivité thermique et du contrôle dimensionnel précis est essentielle pour les performances du produit.
Considérations clés en matière de conception pour le moulage sous pression du zinc
Un moulage sous pression de zinc réussi commence par conception pour la fabricabilité (DFM) . Les ingénieurs qui comprennent les contraintes et les capacités du processus dès le début de la phase de conception obtiennent une meilleure qualité de pièces, des coûts d'outillage réduits et une mise sur le marché plus rapide.
Épaisseur de paroi
Une épaisseur de paroi uniforme favorise une solidification uniforme et minimise les défauts de retrait. L'épaisseur de paroi nominale recommandée pour les pièces moulées sous pression en zinc est 1,0 à 3,5 mm , bien que des murs aussi minces que 0,3 mm soient réalisables avec ZAMAK 7. Les changements brusques d'épaisseur de section doivent être évités ou transitionnés avec des effilements progressifs.
Angles de dépouille
Angles de dépouille de 0,5° à 2° sur des surfaces parallèles à la direction de la ligne de joint, permettent une éjection propre sans déformer la pièce. Les murs intérieurs et les poches profondes nécessitent des angles de dépouille plus grands pour compenser le retrait du métal sur les noyaux.
Côtes & Bosses
Les nervures doivent représenter 50 à 70 % de l'épaisseur de la paroi adjacente et être positionnées de manière à se rigidifier sans créer de puits ni de porosité. Les bossages (éléments cylindriques surélevés pour les fixations) doivent avoir des axes centraux pour contrôler la cohérence du mur et être soutenus par des goussets pour plus de solidité.
Contre-dépouilles et actions latérales
Les contre-dépouilles nécessitent des actions secondaires (noyaux coulissants) dans la matrice, ce qui ajoute de la complexité et du coût à l'outillage. Lorsque la conception le permet, la conversion des contre-dépouilles externes en caractéristiques équivalentes réalisables sans actions secondaires réduit considérablement le coût de la matrice et améliore la fiabilité de la production.
Tolérances et retrait
ZAMAK 3 présente un retrait linéaire d'environ 1,17 %. Les concepteurs de matrices compensent en mettant à l'échelle la cavité de manière appropriée. Des tolérances générales de ±0,076 mm par 25 mm de dimension sont réalisables en production ; les caractéristiques critiques peuvent être maintenues à ± 0,025 mm avec un contrôle de déclenchement et de processus approprié.
Défauts courants et contrôle qualité dans le moulage sous pression du zinc
Même avec les avantages inhérents du zinc en tant que métal de coulée, la variabilité du processus peut introduire des défauts qui compromettent l'intégrité ou l'apparence des pièces. Comprendre les causes profondes des défauts courants permet aux ingénieurs de procédés de mettre en œuvre des mesures préventives et de maintenir une qualité de production constante.
- Porosité Vides de gaz ou de retrait dans la pièce moulée. Causé par de l'air emprisonné, une vitesse d'injection excessive ou une ventilation insuffisante. Remédié en optimisant la conception des portes/canaux, en ajoutant une assistance au vide ou en ajustant les paramètres d'injection.
- Fermetures à froid Lignes de couture visibles où deux fronts de flux métalliques se rencontrent sans fusionner complètement. Résultat d'une température du métal insuffisante, d'une injection lente ou d'un mauvais emplacement de la porte. Corrigé en augmentant la température du métal ou en repensant le système de déclenchement.
- Flash Fines ailettes métalliques au niveau de la ligne de joint ou autour des broches d'éjection. Causé par des matrices usées, une force de serrage insuffisante ou une pression d'injection excessive. Nécessite une maintenance de la matrice, un réglage de la force de serrage ou un réglage des paramètres d'injection.
- Erreur de gestion Remplissage incomplet de la cavité de la matrice. Généralement dû à une basse température du métal, à une pression d'injection insuffisante ou à des parois minces qui gèlent avant que la cavité ne se remplisse. Résolu par l’ajustement de la température et la refonte de la porte.
- Retrait interdendritique Porosité du sous-sol au centre des sections épaisses due au retrait de solidification. Minimisé grâce à une conception de paroi uniforme, une pression d'intensification et un refroidissement approprié de la matrice.
- Des cloques Bulles de surface qui apparaissent après le placage ou la peinture, causées par la porosité du sous-sol qui se dilate sous l'effet de la chaleur. Évité par le contrôle de la porosité au stade de la coulée grâce à l'optimisation du processus.
Les opérations modernes de moulage sous pression de zinc emploient une approche globale de gestion de la qualité combinant Contrôle statistique des processus (SPC) , inspection aux rayons X, vérification dimensionnelle sur MMT et systèmes de vision automatisés pour détecter et traiter les défauts en temps réel.
Durabilité et processus de moulage sous pression du zinc
Alors que les industries manufacturières sont confrontées à une pression croissante pour réduire leur impact environnemental, le processus de moulage sous pression du zinc offre des avantages inhérents en matière de durabilité qui méritent d'être reconnus. Le zinc est l'un des métaux les plus recyclés sur Terre, et la nature en boucle fermée du moulage sous pression minimise les déchets de matériaux.
Le température de fusion plus basse des alliages de zinc se traduit directement par une consommation d'énergie inférieure par kilogramme de métal coulé par rapport aux alliages d'aluminium ou de cuivre. La durée de vie des matrices est également plus longue, ce qui réduit la consommation d'acier à outils énergivore pendant la durée de vie de production d'un composant.
De plus, la capacité de produire composants de forme presque nette avec un post-usinage minimal, il réduit la génération de copeaux et l'énergie associée aux opérations secondaires. Alors que les fabricants poursuivent leurs objectifs de certification environnementale ISO 14001 et de réduction de l'empreinte carbone, le profil d'économie circulaire inhérent au moulage sous pression de zinc devient un critère de sélection de plus en plus important.
Tendances futures de la technologie de moulage sous pression du zinc
Le zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Thixomoulage du Zinc
Les procédés de thixocasting injectent du zinc dans un état semi-solide et thixotrope, réduisant ainsi la porosité et améliorant les propriétés mécaniques par rapport à l'injection conventionnelle entièrement liquide. Bien que plus complexes, les composants en zinc thixomoulés peuvent se rapprocher des propriétés des matériaux corroyés dans des applications critiques.
Contrôle de processus de simulation et d'IA intégrés
Des outils avancés de simulation de remplissage de matrices (tels que MAGMASOFT et Flow-3D) sont désormais couramment utilisés pour optimiser la conception des portes et des canaux, prédire le retrait et identifier les points chauds avant de couper l'acier. De plus en plus, algorithmes d'apprentissage automatique sont déployés sur des machines de coulée sous pression pour ajuster dynamiquement les paramètres du processus en fonction des données des capteurs, réduisant ainsi les taux de rebut et améliorant la cohérence du processus.
Moulage multi-matériaux et insert
Le zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Miniaturisation et micro moulage sous pression
Les progrès dans la fabrication de matrices et le contrôle de l'injection ont permis micro moulage sous pression de composants en zinc pesant moins de 1 gramme avec des caractéristiques mesurées en centièmes de millimètre. Les applications dans les domaines de la microélectronique, des dispositifs médicaux et des instruments de précision continuent de repousser les limites de ce que le moulage sous pression du zinc peut réaliser.
Le zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of précision dimensionnelle élevée, excellente finition de surface, temps de cycle rapides, longue durée de vie de la matrice, flexibilité de conception et recyclabilité inhérente positionne le moulage sous pression du zinc comme une pierre angulaire durable de la fabrication de métaux de précision.
Qu'il s'agisse de choisir le ZAMAK 3 pour un boîtier électronique grand public à grand volume, le ZAMAK 5 pour un support structurel automobile ou le ZA-27 pour un composant de roulement à haute résistance, le processus de moulage sous pression en zinc offre une voie vers des pièces métalliques complexes et de haute qualité à un niveau de coût et de performance que les alternatives ont du mal à égaler. Pour les ingénieurs désireux de s'engager dans le processus dès le début du cycle de conception, le moulage sous pression du zinc continue d'ouvrir de nouvelles possibilités en matière d'innovation de produits.