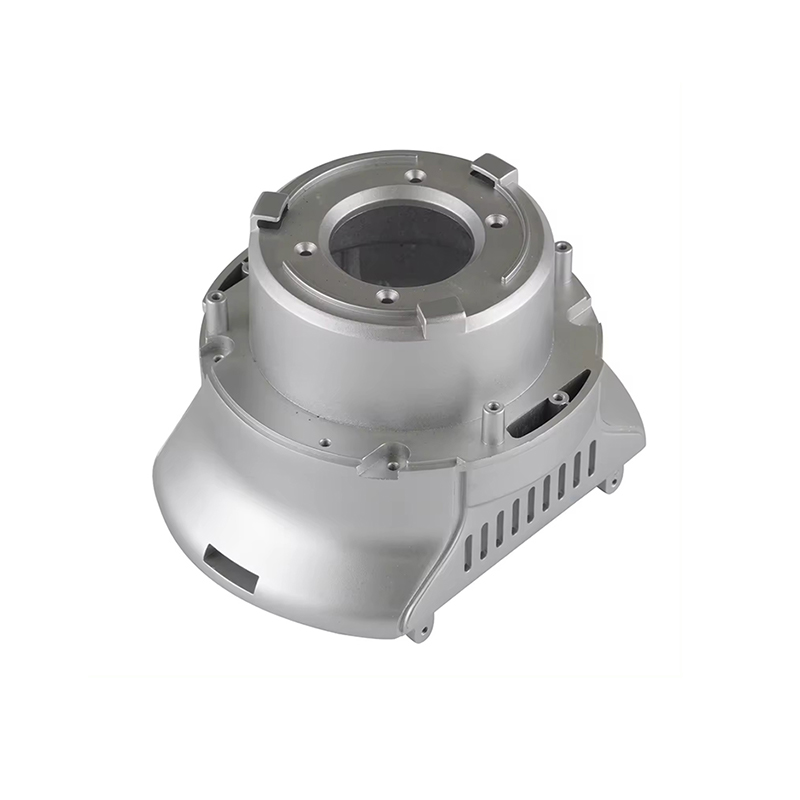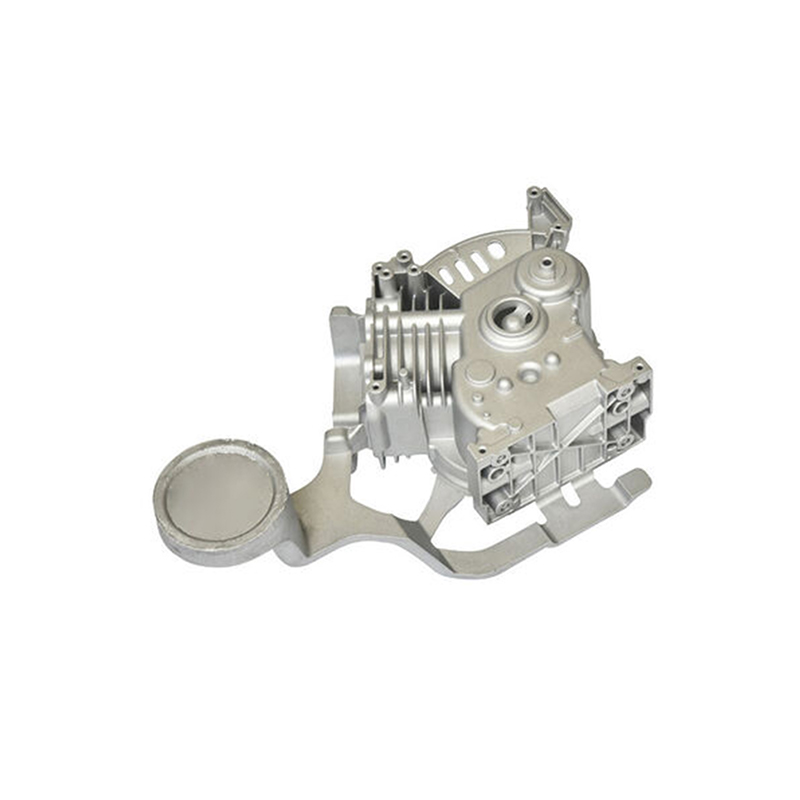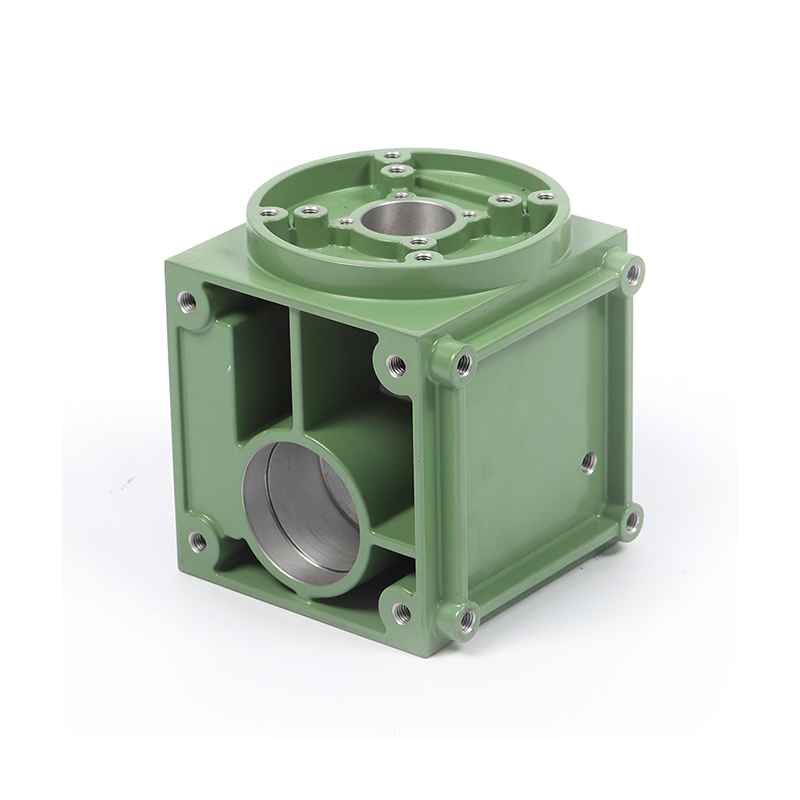
A moulage sous pression Le dissipateur thermique est un composant de gestion thermique produit par injection de métal en fusion, le plus souvent un alliage d'aluminium, dans un moule en acier de précision sous haute pression. Le moule définit chaque élément géométrique de la pièce finie : la base, le réseau d'ailettes, les bossages de montage et tous les éléments structurels ou électriques intégrés. Une fois le métal solidifié et le moule ouvert, le dissipateur thermique obtenu est géométriquement proche de sa forme finale, ne nécessitant que peu ou pas d'usinage secondaire avant utilisation.
Les dissipateurs de chaleur fonctionnent généralement en évacuant l'énergie thermique d'un composant générateur de chaleur (un transistor de puissance, un processeur, un module LED ou un contrôleur de moteur) et en dissipant cette énergie dans l'air ambiant ou dans un fluide de refroidissement. Un dissipateur thermique moulé sous pression y parvient grâce à la conductivité thermique inhérente de son alliage métallique et à la grande surface créée par ses structures à ailettes, qui maximisent le contact entre le composant et le milieu de refroidissement ambiant.
Le moulage sous pression est l'une des nombreuses méthodes de fabrication utilisées pour produire des dissipateurs thermiques (d'autres incluent l'extrusion, le parage, le forgeage et la construction à ailettes collées), mais elle occupe une position distinctive en raison de sa capacité à produire des géométries tridimensionnelles complexes à grand volume et avec une excellente cohérence pièce à pièce. Lorsque l'extrusion est limitée à des sections transversales bidimensionnelles uniformes, le moulage sous pression peut produire des ailettes dont la hauteur, le pas et l'orientation varient sur un seul composant, intégrer des supports de montage et des canaux internes et s'adapter aux contre-dépouilles et aux éléments creux qui seraient impossibles à extruder.
Le processus de moulage sous pression pour les dissipateurs thermiques
Comprendre le fonctionnement du moulage sous pression permet d'expliquer à la fois les capacités et les contraintes des dissipateurs thermiques produits de cette manière. Le processus se déroule en plusieurs étapes bien définies.
Conception et préparation de moules
La base de tout dissipateur thermique moulé sous pression est le moule en acier, également appelé matrice. Il se compose de deux moitiés : la couvrir la moitié de la matrice , qui forme une face du composant, et le moitié de matrice d'éjection , qui forme l'autre et contient les éjecteurs utilisés pour pousser la pièce coulée finie après solidification. La ligne de rencontre des deux moitiés est connue sous le nom de ligne de séparation et son emplacement doit être soigneusement choisi par le concepteur de l'outil pour garantir que la pièce moulée finie glisse proprement de la moitié du couvercle et reste dans la moitié de l'éjecteur lorsque le moule s'ouvre.
La matrice elle-même est généralement usinée à partir d'acier à outils trempé H13 ou similaire, capable de résister à des milliers de cycles d'injection à haute pression et haute température. La conception d'une puce pour un dissipateur thermique complexe (avec de nombreuses ailettes fines, des tolérances étroites et des fonctionnalités intégrées) est une entreprise d'ingénierie importante. La conception de la matrice doit tenir compte des chemins d'écoulement du métal, de la position des canaux de refroidissement à l'intérieur de la matrice, des emplacements des portes et des canaux, ainsi que des dispositions de ventilation pour permettre à l'air emprisonné de s'échapper pendant l'injection.
Fusion et injection de métaux
Une fois la matrice préparée et fermée sous haute pression hydraulique, l'alliage d'aluminium fondu, maintenu à une température généralement comprise entre 620 °C et 700 °C selon l'alliage, est injecté dans la cavité de la matrice à des pressions allant d'environ 10 à 175 MPa (1 500 à 25 000 psi) pour l'aluminium. Cette pression d'injection élevée oblige le métal en fusion à remplir chaque détail de la cavité de la matrice, y compris les fines ailettes et les petits éléments, avant qu'il n'ait le temps de se solidifier.
Il existe deux variantes principales du processus de moulage sous pression pertinentes pour la production de dissipateurs thermiques :
- Coulée sous pression en chambre chaude : Le mécanisme d’injection est immergé dans le réservoir de métal fondu. Cette méthode est plus rapide et adaptée aux alliages à point de fusion plus bas comme le zinc. Il ne convient pas à l'aluminium qui endommagerait les composants immergés.
- Coulée sous pression en chambre froide : Utilisé pour l'aluminium et d'autres alliages à point de fusion plus élevé. Le métal en fusion est introduit dans la chambre d'injection séparément pour chaque tir. Bien que légèrement plus lent que la chambre chaude, il atteint les pressions élevées nécessaires au moulage sous pression de l'aluminium et constitue le processus standard pour les dissipateurs thermiques en aluminium.
Solidification, éjection et rognage
Après injection, le métal se solidifie rapidement, en quelques secondes, en transférant la chaleur à la matrice en acier refroidie. La matrice est ensuite ouverte et la plaque de l'éjecteur entraîne toutes les broches de l'éjecteur simultanément avec une force égale, poussant la pièce moulée proprement hors de la moitié de l'éjecteur sans distorsion. Un placement soigneux des broches d'éjection est essentiel : des broches mal positionnées peuvent laisser des marques sur la surface du dissipateur thermique ou provoquer une contrainte localisée qui déforme les fines ailettes lors de l'éjection.
La pièce éjectée transporte toujours la carotte (le métal solidifié dans la porte d'injection), les canaux et tout matériau de trop-plein du système de ventilation. Ceux-ci sont retirés par découpage, soit dans une presse à découper dédiée, soit à la main, avant que le dissipateur thermique ne passe à des opérations secondaires. Certaines bavures (fines ailettes métalliques au niveau de la ligne de joint) peuvent également nécessiter un retrait.
Opérations secondaires
En fonction des exigences de l'application, les dissipateurs thermiques moulés sous pression peuvent subir des opérations d'usinage secondaires pour obtenir des tolérances plus strictes sur les dimensions critiques, telles que la planéité de la surface de montage en contact avec le composant électronique, qui ne peuvent pas être maintenues de manière fiable à l'état de coulée. Le perçage, le taraudage et le fraisage sont des opérations secondaires courantes. Dans la production en grand volume, ces étapes secondaires sont souvent effectuées sur des centres d'usinage CNC en ligne avec la cellule de moulage sous pression, ce qui permet de réduire les temps de cycle.
Matériaux utilisés dans les dissipateurs thermiques moulés sous pression
Le choix de l'alliage est l'une des décisions les plus importantes dans la conception des dissipateurs thermiques de moulage sous pression, car il régit directement la conductivité thermique, la coulabilité, la résistance mécanique et le poids.
Alliages d’aluminium : le choix dominant
Les alliages d'aluminium représentent la grande majorité des dissipateurs thermiques moulés sous pression, pour une combinaison de raisons : la conductivité thermique inhérente à l'aluminium, sa faible densité (environ un tiers de celle de l'acier), sa couche d'oxyde naturelle qui résiste à la corrosion, son excellente coulabilité à des températures commercialement réalisables, ainsi que sa disponibilité et sa recyclabilité. Les deux alliages d'aluminium les plus couramment spécifiés pour les dissipateurs thermiques moulés sous pression sont :
| Alliage | Conductivité thermique | Caractéristiques clés | Idéal pour |
|---|---|---|---|
| A380 | ~96 W/m·K | Alliage de moulage sous pression à usage général ; excellente fluidité, stabilité dimensionnelle et usinabilité ; bonne résistance à la corrosion ; accepte l'anodisation et le revêtement en poudre | Electronique grand public, boîtiers LED, composants automobiles, équipements de télécommunications |
| CAN12 (A383) | ~92–96 W/m·K | La teneur élevée en silicium confère une fluidité supérieure aux géométries complexes et à parois minces ; résistance mécanique légèrement inférieure à celle de l’A380 ; populaire dans les chaînes d'approvisionnement japonaises et asiatiques | Dissipateurs thermiques complexes à paroi mince, électronique grand public, périphériques informatiques |
| A356 / A357 | ~151-160 W/m·K | Conductivité thermique nettement supérieure à celle de l'A380 ; nécessite un moulage à basse pression ou par gravité plutôt qu'un moulage sous pression à haute pression ; traitable thermiquement | Applications thermiques hautes performances où la conductivité est la priorité |
| Alliages de zinc (Zamak) | ~110 W/m·K | Densité supérieure à celle de l'aluminium ; très bonne finition de surface et précision dimensionnelle ; un point de fusion inférieur convient au moulage sous pression en chambre chaude ; plus lourd que ses équivalents en aluminium | Petits composants très détaillés ; applications où le poids est moins critique |
Il convient de noter un compromis inhérent aux alliages de moulage sous pression en aluminium : la teneur en silicium qui confère à l'A380 et à l'ADC12 leur excellente coulabilité et fluidité réduit également leur conductivité thermique par rapport aux alliages corroyés ou coulés par gravité. L'aluminium pur a une conductivité thermique d'environ 237 W/m·K ; l'alliage de moulage sous pression A380 n'atteint qu'environ 96 W/m·K. Les ingénieurs qui exigent une conductivité plus élevée spécifient parfois l'A356.0 produit par moulage sous pression à basse pression ou par gravité, acceptant un processus plus lent et un peu plus coûteux en échange de performances thermiques supérieures.
Matériaux émergents
La recherche continue sur les matériaux élargit les options disponibles pour les concepteurs de dissipateurs thermiques. Les matériaux composites incorporant des particules de céramique ou des fibres de carbone sont étudiés pour des applications qui nécessitent à la fois une conductivité thermique élevée et un faible poids au-delà de ce que peuvent offrir les alliages d'aluminium standard. Les nanocomposites améliorés par le graphène représentent une direction de recherche à plus long terme, avec un potentiel d'amélioration spectaculaire de la conductivité thermique s'ils peuvent être intégrés avec succès dans des processus de moulage sous pression commercialement évolutifs.
Considérations de conception pour les dissipateurs thermiques moulés sous pression
La liberté géométrique du moulage sous pression est importante par rapport à l’extrusion, mais elle n’est pas illimitée. La conception efficace d’un dissipateur thermique pour le moulage sous pression nécessite une prise en compte simultanée et minutieuse des performances thermiques, de la fabricabilité et de l’intégrité mécanique.
Géométrie et densité des ailerons
Les ailettes sont le principal mécanisme par lequel un dissipateur thermique augmente sa surface effective. Dans un dissipateur thermique moulé sous pression, les ailettes peuvent être orientées dans plusieurs directions, varier en hauteur et en épaisseur sur toute la pièce et disposées en configurations à broches, droites, transversales ou radiales qui seraient impossibles à extruder. Les paramètres géométriques clés comprennent :
- Hauteur des ailerons : Des ailettes plus hautes augmentent la surface mais augmentent également la profondeur de la cavité de la filière, ce qui rend plus difficile le remplissage des ailettes fines avec du métal en fusion et augmente le risque d'arrêts à froid (remplissages incomplets) ou de porosité.
- Épaisseur des ailerons : Des ailettes plus fines fournissent plus d'ailettes par unité de largeur (densité d'ailettes plus élevée) et donc une plus grande surface, mais il existe des limites inférieures pratiques - généralement autour de 1,0 à 1,5 mm pour le moulage sous pression d'aluminium - en dessous desquelles un remplissage fiable ne peut pas être garanti.
- Pas des ailerons (espacement) : Les ailettes plus rapprochées augmentent la surface mais restreignent le flux d'air entre les ailettes, réduisant potentiellement le transfert de chaleur par convection. Le pas optimal dépend du fait que le refroidissement soit par convection naturelle ou par flux d'air forcé, ainsi que de la vitesse de ce flux d'air.
- Forme des nageoires : Les ailettes à broches (poteaux cylindriques ou carrés) fonctionnent bien sous le flux d'air incident provenant d'un ventilateur directement monté. Les ailerons parallèles droits fonctionnent mieux lorsque le flux d’air est canalisé sur toute leur longueur. Les dispositions à ailettes radiales sont courantes dans les dissipateurs thermiques à LED ronds où la convection naturelle domine.
Épaisseur et planéité de la base
La plaque de base du dissipateur thermique (la section solide qui entre en contact avec le composant générateur de chaleur) doit être suffisamment épaisse pour répartir la chaleur latéralement depuis le point de contact sur l'ensemble du réseau d'ailettes, mais pas si épaisse qu'elle ajoute inutilement du poids et des coûts de matériaux. L'épaisseur de la base est déterminée par la résistance à la propagation thermique requise et par la rigidité nécessaire pour éviter la déformation pendant le processus de moulage sous pression et en service. La planéité de la surface de base est essentielle : même de petits espaces entre la source de chaleur et le dissipateur thermique introduisent une résistance thermique supplémentaire significative. L'usinage CNC de la surface de montage après la coulée est souvent spécifié pour garantir une planéité comprise entre 0,05 et 0,1 mm.
Angles de dépouille
Les angles de dépouille (la légère conicité appliquée à toutes les surfaces verticales de la cavité moulée) sont une exigence fondamentale du processus de moulage sous pression. Sans dépouille, la pièce moulée se verrouillerait sur les parois de la matrice à mesure qu'elle se solidifierait et se contracterait, rendant l'éjection impossible ou provoquant une déchirure de la pièce. Les angles de dépouille standard pour le moulage sous pression d'aluminium sont généralement de 0,5° à 2° pour les surfaces externes et de 1° à 3° pour les surfaces internes (noyaux). Pour les ailettes du dissipateur thermique, les angles de dépouille font que les ailettes sont légèrement plus épaisses à leur base qu'à leur extrémité, ce qui est en tout cas structurellement bénéfique.
Uniformité de l'épaisseur de paroi
Des changements brusques d'épaisseur de paroi entraînent des taux de solidification inégaux, ce qui peut entraîner de la porosité, des vides de retrait et des contraintes résiduelles dans la pièce moulée. Les concepteurs visent une épaisseur de paroi aussi uniforme que possible sur toute la pièce, en utilisant des rayons généreux aux transitions d'épaisseur et en évitant les sections épaisses isolées (qui sont les dernières à se solidifier et donc les plus sujettes au retrait). Pour les dissipateurs thermiques, cela signifie que la jonction ailette-base et tous les bossages ou plots de montage intégrés doivent être soigneusement arrondis.
Placement de la ligne de séparation et de la broche d'éjection
L'emplacement de la ligne de joint affecte à la fois l'apparence du dissipateur thermique fini et sa précision dimensionnelle. Les marques d'éclair et de témoins au niveau de la ligne de joint sont inévitables et leur emplacement doit être choisi de manière à minimiser l'impact sur les surfaces fonctionnelles. Les marques d'éjecteurs sur la surface du dissipateur thermique sont également inévitables et leur position doit être planifiée de manière à ne pas affecter la surface de montage des composants ou toute surface qui sera visible dans le produit final.
Traitements de surface pour les dissipateurs thermiques moulés sous pression
Les surfaces en aluminium tel que moulé sont fonctionnelles mais peuvent être améliorées en termes de performances thermiques et de durabilité grâce à une gamme d'options de traitement de surface.
Anodisation
Anodisation is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Remarque : L'alliage d'aluminium standard A380 n'est pas idéal pour l'anodisation en raison de sa teneur élevée en silicium et en cuivre, qui produit une finition anodisée inégale, sombre ou marbrée. Pour les applications nécessitant un aspect anodisé de haute qualité, un alliage à faible teneur en silicium tel que l'A360 ou l'ADC1 doit être spécifié.
Revêtement en poudre
Le revêtement en poudre applique électrostatiquement une poudre de polymère sèche sur la surface du dissipateur thermique, qui est ensuite durcie dans un four pour former un film durable et uniforme. Il offre une bonne protection contre la corrosion et permet une large gamme de couleurs. Comme l'anodisation, le revêtement polymère a une faible conductivité thermique, son épaisseur doit donc être minimisée (généralement 60 à 100 µm) sur les surfaces thermiquement critiques. Le revêtement en poudre est compatible avec l'A380 et la plupart des autres alliages de moulage sous pression en aluminium.
Grenaillage et culbutage
Le grenaillage ou le microbillage de la surface brute de coulée élimine les bavures résiduelles, améliore l'uniformité de la surface et augmente la rugosité de la surface, ce qui augmente légèrement la surface efficace pour le transfert de chaleur. Le culbutage permet d'obtenir des résultats similaires pour des composants plus petits traités par lots. Ces traitements sont souvent appliqués comme étape préparatoire avant l’anodisation ou la peinture.
Galvanoplastie
Dans les applications nécessitant une dureté de surface, une conductivité électrique ou des propriétés esthétiques spécifiques améliorées, la galvanoplastie avec du nickel, du chrome ou d'autres métaux est une option. Le placage au nickel, en particulier, offre une excellente résistance à la corrosion et une finition de surface lisse, et est utilisé dans certaines applications de télécommunications et d'électronique militaire.
Avantages des dissipateurs thermiques moulés sous pression
Le moulage sous pression offre un ensemble d'avantages qui en font la voie de fabrication privilégiée pour les dissipateurs thermiques dans de nombreux contextes d'application :
- Géométrie tridimensionnelle complexe : Le moulage sous pression peut produire des réseaux d'ailettes avec des orientations variables, des caractéristiques de montage intégrées, des canaux et des bossages en une seule opération, des géométries qui sont impossibles ou d'un coût prohibitif par toute autre méthode.
- Cadences de production élevées : Les machines de coulée sous pression à chambre froide peuvent atteindre des temps de cycle de l'ordre d'une à trois minutes par tir pour des tailles de dissipateur thermique typiques, permettant un débit très élevé une fois l'outillage établi. Cela rend le moulage sous pression très compétitif pour les grands volumes de production.
- Excellente cohérence dimensionnelle : Tous les moulages d'une matrice donnée ont des dimensions extrêmement proches, ce qui est important pour l'assemblage électronique où les dissipateurs thermiques doivent s'adapter précisément aux boîtiers et composants standardisés.
- Intégrité structurelle : Les dissipateurs thermiques moulés sous pression sont mécaniquement robustes, capables de résister aux vibrations, aux chocs et aux charges mécaniques imposées lors de l'assemblage. Cela les rend particulièrement utiles dans les environnements automobiles et industriels.
- Production proche de la forme nette : La pièce telle que moulée se rapproche étroitement de sa géométrie finale, réduisant ainsi l'ampleur de l'usinage secondaire et du gaspillage de matériaux par rapport à l'usinage d'un dissipateur thermique à partir de billettes solides.
- Intégration de plusieurs fonctions : Les supports de montage, les fonctions de gestion des câbles, les parois du boîtier et les ailettes du dissipateur thermique peuvent tous être intégrés dans une seule pièce moulée sous pression, réduisant ainsi le nombre de composants séparés, les opérations d'assemblage et les joints d'interface thermique potentiels dans le produit final.
Limites et défis des dissipateurs thermiques moulés sous pression
Malgré ses atouts, le moulage sous pression n’est pas la solution optimale dans toutes les situations. Les ingénieurs doivent être conscients de ses principales limites :
- Coût d’outillage élevé : Les matrices en acier pour le moulage sous pression de l'aluminium sont coûteuses (généralement allant de plusieurs milliers à des dizaines de milliers de livres selon la complexité), ce qui rend le moulage sous pression non rentable pour de petites quantités de production. Le seuil de rentabilité par rapport à l'usinage à partir de procédés solides ou autres dépend de la complexité et du volume des pièces, mais le moulage sous pression devient généralement intéressant au-dessus de quelques milliers de pièces par an.
- Porosité : Le moulage sous pression à haute pression peut emprisonner de l'air dans la cavité de la matrice, entraînant une porosité à l'intérieur de la pièce moulée. Ceci est particulièrement problématique pour les dissipateurs thermiques qui seront exposés à la pression (comme les conceptions à plaques froides refroidies par liquide) ou pour les pièces nécessitant un traitement thermique après la coulée. Le moulage sous pression semi-solide et le moulage sous pression sous vide sont des variantes de procédé qui réduisent considérablement la porosité, à un coût de procédé supplémentaire.
- Conductivité thermique inférieure à celle des autres formes d'aluminium : Comme indiqué ci-dessus, les alliages riches en silicium qui confèrent à l'aluminium moulé sous pression son excellente fluidité réduisent également la conductivité thermique par rapport aux alliages corroyés ou aux alliages de coulée à faible teneur en silicium. Pour les applications présentant des exigences thermiques extrêmes, cela peut constituer un facteur limitant.
- Limites du rapport hauteur/largeur des ailerons : Les ailettes très fines et très hautes sont difficiles à remplir de manière fiable avec le moulage sous pression haute pression. Si l'application exige une densité d'ailettes ou un rapport d'aspect extrêmement élevé au-delà de ce que le moulage sous pression peut atteindre de manière fiable, des dissipateurs thermiques à ailettes biseautées ou collées peuvent être plus appropriés.
- Les modifications de conception sont coûteuses : Modifier la matrice après sa fabrication coûte cher. Contrairement aux dissipateurs thermiques extrudés, pour lesquels une nouvelle matrice d'extrusion est relativement peu coûteuse, la modification de la conception d'un dissipateur thermique moulé sous pression peut nécessiter des retouches importantes ou une nouvelle matrice entièrement.
Moulage sous pression par rapport aux autres méthodes de fabrication de dissipateurs thermiques
| Méthode | Complexité de conception | Conductivité thermique | Coût de l'outillage | Coût unitaire (volume élevé) | Idéal pour |
|---|---|---|---|---|---|
| Moulage sous pression | Très haut (3D) | Modéré (~96 W/m·K) | Élevé | Faible | Formes complexes, volume élevé, fonctionnalités intégrées |
| Extrusion | Modéré (profil 2D) | Bon (~150-200 W/m·K) | Faible | Très faible | Sections uniformes simples, volume moyen |
| Parer | Élevé (thin dense fins) | Très bien | Modéré | Modéré | Élevé fin density, high performance, moderate volume |
| Forgeage | Modéré | Excellent | Modéré–High | Modéré | Élevé strength, high thermal performance |
| Aileron collé | Très élevé | Excellent (ailettes en cuivre) | Faible–Moderate | Élevé | Ultra hautes performances, conceptions personnalisées, faible volume |
| Usinage CNC | Très élevé | Excellent | Faible (no tooling) | Très élevé | Prototypes, très faible volume, plus haute précision |
Applications des dissipateurs thermiques moulés sous pression
La combinaison de liberté géométrique, de robustesse mécanique et d'efficacité de production fait des dissipateurs thermiques moulés sous pression la solution de choix dans un large éventail d'industries et de catégories de produits.
Éclairage LED
Les luminaires LED, en particulier les luminaires industriels à grande hauteur, les lampadaires et les lampes de culture horticoles, constituent l'un des domaines d'application les plus vastes et à la croissance la plus rapide pour les dissipateurs thermiques moulés sous pression. La géométrie circulaire ou polygonale de nombreux réseaux de LED, combinée à la nécessité d'intégrer le boîtier optique, les points de montage et le réseau d'ailettes dans un seul composant compact et esthétique, est parfaitement adaptée au moulage sous pression. Les dissipateurs thermiques LED moulés sous pression bien conçus peuvent réduire la résistance thermique jusqu'à 20 % par rapport aux conceptions extrudées équivalentes, améliorant directement la température de jonction des LED, l'efficacité et la durée de vie.
Electronique automobile
L'électrification des véhicules (moteurs électriques, onduleurs, chargeurs embarqués, systèmes de gestion de batterie et électronique avancée d'aide à la conduite) a considérablement augmenté les exigences en matière de gestion thermique des composants automobiles. Les dissipateurs thermiques en aluminium moulé sous pression sont largement utilisés dans ces applications car ils combinent une résistance mécanique élevée (pour résister aux vibrations et aux charges mécaniques), de bonnes performances thermiques, une compatibilité avec les traitements de surface automobiles et la capacité d'intégrer des fonctionnalités complexes de montage et d'étanchéité. Les onduleurs pour véhicules électriques, en particulier, s'appuient sur des dissipateurs thermiques ou des plaques froides moulés sous pression sur mesure comme élément clé de gestion structurelle et thermique.
Infrastructure de télécommunications et de réseaux
Les équipements de stations de base, les amplificateurs de puissance RF et les commutateurs réseau génèrent une chaleur importante dans des boîtiers densément emballés. Les dissipateurs thermiques moulés sous pression permettent d'intégrer la gestion thermique directement dans le boîtier de l'équipement, éliminant ainsi le besoin de composants de dissipateur thermique séparés et réduisant le nombre d'interfaces thermiques dans le chemin thermique. Les géométries compactes et complexes réalisables par moulage sous pression sont bien adaptées aux contraintes spatiales des équipements de télécommunications modernes.
Électronique de puissance industrielle
Les variateurs de fréquence, les convertisseurs de puissance, les équipements de soudage et les contrôleurs de moteurs industriels nécessitent tous des dissipateurs thermiques robustes et à longue durée de vie, capables de fonctionner de manière fiable dans des environnements pouvant impliquer des vibrations, des contaminations et des cycles thermiques. Les dissipateurs thermiques moulés sous pression dans ces applications intègrent souvent des fonctionnalités de montage pour les modules de puissance (IGBT, thyristors, MOSFET) directement dans le moulage, réduisant ainsi la complexité de l'assemblage et garantissant un contact reproductible et bien défini entre le composant et le dissipateur thermique.
Electronique grand public
Des consoles de jeux et décodeurs aux alimentations et amplificateurs audio, les produits électroniques grand public bénéficient de dissipateurs thermiques moulés sous pression lorsque leurs exigences de forme (circulaire, en forme de L ou non prismatique) rendent l'extrusion peu pratique. La rentabilité du moulage sous pression à des volumes élevés convient également à l’environnement de production de masse de produits électroniques grand public.
Contrôle qualité dans la production de dissipateurs thermiques moulés sous pression
Garantir une qualité constante des dissipateurs thermiques moulés sous pression nécessite un contrôle systématique à plusieurs étapes du processus de production. Les principales mesures de contrôle de la qualité comprennent :
- Vérification du matériel entrant : Confirmation de la composition de l'alliage de chaque charge fondue par analyse spectrographique avant le début de la coulée.
- Surveillance des paramètres de processus : Enregistrement et contrôle de la pression d'injection, de la température du métal, de la température de la matrice et du temps de cycle pour chaque tir afin de détecter la dérive du processus avant qu'il ne produise des pièces défectueuses.
- Contrôle dimensionnel : Utiliser des machines à mesurer tridimensionnelles (MMT) ou des appareils de jaugeage pour vérifier les dimensions critiques, en particulier la planéité de la surface de montage et le pas des ailettes, sur la base d'un échantillon statistique.
- Détection de porosité : Inspection aux rayons X ou tomodensitométrie pour les applications où la porosité interne est inacceptable, telles que les composants de refroidissement liquide étanches à la pression.
- Validation des performances thermiques : Tests de résistance thermique à l'aide d'installations de test étalonnées pour vérifier que les dissipateurs thermiques répondent à leurs performances thermiques spécifiées avant leur mise en production.
Conclusion
Les dissipateurs thermiques moulés sous pression représentent une solution très performante et largement adoptée pour la gestion thermique des systèmes électroniques et électriques dans des secteurs allant de l'électronique grand public et de l'éclairage LED à l'électrification automobile et à la conversion d'énergie industrielle. Leur capacité à produire des géométries d'ailettes tridimensionnelles complexes, à intégrer plusieurs caractéristiques fonctionnelles dans un seul composant et à fournir une qualité constante à des volumes de production élevés leur confère des avantages qu'aucun autre processus de fabrication ne reproduit entièrement.
La décision technique de spécifier un dissipateur thermique moulé sous pression nécessite un équilibre minutieux entre les exigences de conductivité thermique, la complexité géométrique, le volume de production, l'investissement en outillage et les besoins en matière de finition de surface. Lorsque ces facteurs s'alignent (en particulier lorsque les volumes de production sont élevés, la géométrie est complexe et la robustesse mécanique compte au même titre que les performances thermiques), le moulage sous pression constitue toujours le choix le plus efficace et le plus économique. Alors que les densités de puissance dans l'électronique continuent d'augmenter et que la gestion thermique devient de plus en plus critique pour la fiabilité des produits, les dissipateurs thermiques moulés sous pression resteront une technologie fondamentale dans la boîte à outils de l'ingénieur thermique.