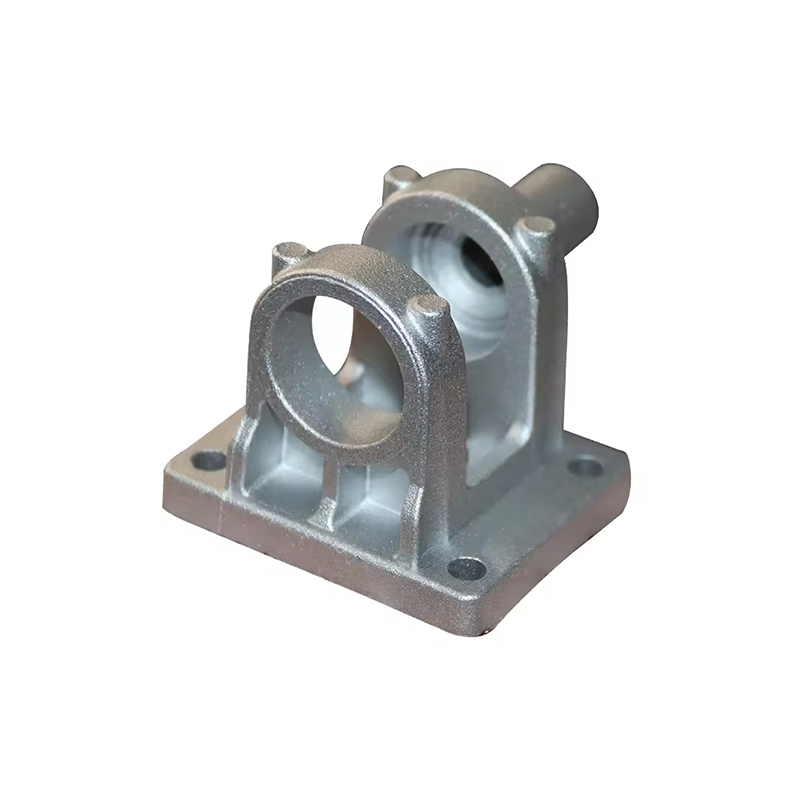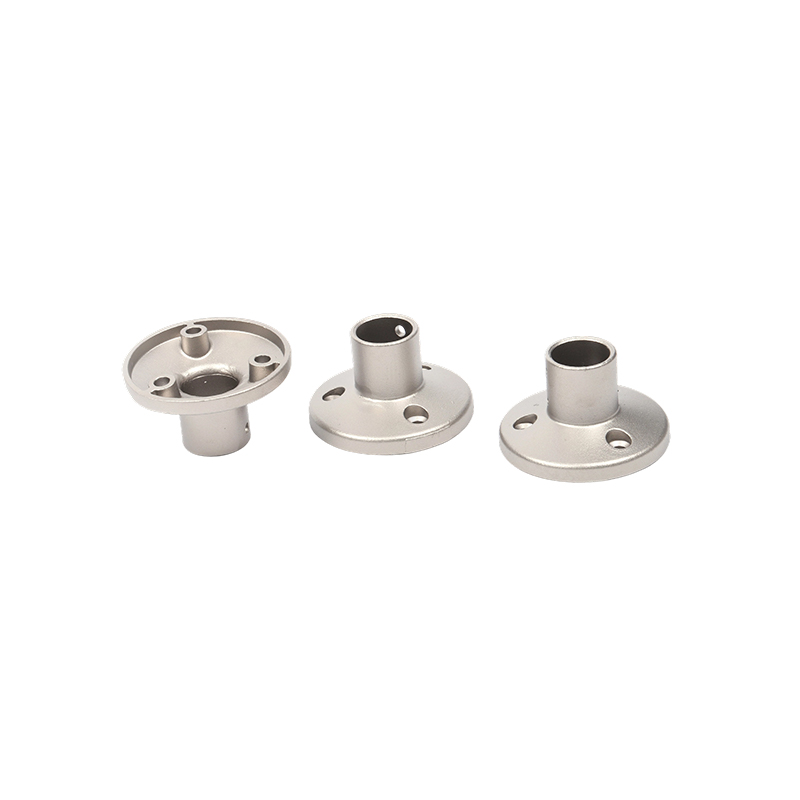
Moulage de précision léger se situe à la convergence de la science des matériaux, de l’ingénierie de l’outillage et du contrôle dimensionnel. Il permet aux fabricants des secteurs de l'aérospatiale, de l'automobile, de la médecine et de la défense de produire des composants métalliques complexes, de forme presque nette, qui combinent une masse minimale avec des tolérances strictes – des qualités de plus en plus non négociables dans les applications axées sur les performances.
Qu'est-ce que le moulage de précision léger
Le moulage de précision léger fait référence à une famille de procédés de formage des métaux conçus pour produire des composants avec une précision dimensionnelle élevée tout en utilisant des alliages qui minimisent la masse globale des composants. Contrairement aux méthodes de coulée conventionnelles où l'excès de matière est attendu et éliminé par usinage, la coulée de précision vise un résultat de forme proche de la forme finale : la pièce coulée correspond étroitement à la géométrie finale, réduisant simultanément le post-traitement et le gaspillage de matière.
Le terme englobe plusieurs technologies distinctes, notamment le moulage à modèle perdu (cire perdue), le moulage sous pression avec des alliages légers, le moulage par compression et le moulage de métaux semi-solides. Ce qui les unit, c'est le double mandat : obtenir une précision géométrique reproductible et utiliser des matériaux dont le rapport densité/résistance permet des économies de poids significatives. Les alliages d'aluminium, les alliages de magnésium et les alliages de titane sont les familles de matériaux les plus largement utilisées dans ce domaine.
Méthodes de coulée de noyau et leurs caractéristiques
Moulage d'investissement
Le moulage à modèle perdu, historiquement connu sous le nom de procédé à cire perdue, reste la référence en matière de complexité géométrique dans le moulage de précision. Un motif en cire est recouvert de couches de pâte céramique qui durcit pour former une coque. La cire est ensuite fondue et le métal en fusion est versé dans le moule en céramique. Lorsqu'elle est appliquée à des alliages légers tels que l'aluminium A356 ou le titane Ti-6Al-4V, la fonderie de précision peut atteindre des épaisseurs de paroi aussi fines que 0,8 mm et des tolérances inférieures à 0,1 mm par 25 mm de dimension.
Le processus est particulièrement adapté aux composants de turbines aérospatiales, aux cadres d'implants chirurgicaux et aux supports structurels à paroi mince où la complexité géométrique et le faible poids sont obligatoires. Sa principale limite est le temps de cycle : chaque coque en céramique nécessite plusieurs étapes de séchage, ce qui la rend moins adaptée aux productions en très grand volume.
Moulage sous pression en aluminium
Le moulage sous pression d'aluminium sous haute pression est le cheval de bataille du moulage de précision léger dans la fabrication automobile et électronique grand public. L'aluminium fondu est injecté dans des matrices en acier trempé sous des pressions allant de 10 à 175 MPa. Les temps de cycle sont mesurés en secondes plutôt qu'en heures, et le processus maintient de manière fiable des tolérances de plus ou moins 0,05 mm dans des conditions de production stables.
Les alliages tels que l'ADC12, l'A380 et le Silafont-36 sont formulés spécifiquement pour le moulage sous pression, offrant une bonne fluidité, un faible retrait et une résistance à la corrosion. Le moulage sous pression sous vide réduit encore davantage la porosité des gaz, permettant aux pièces d'être traitées thermiquement et soudées - des capacités qui manquent souvent aux moulages sous pression traditionnels.
Moulage de magnésium
Le magnésium est le métal structurel le plus léger largement utilisé en ingénierie, avec une densité d'environ 1,74 g/cm3, contre 2,7 g/cm3 pour l'aluminium. Le thixomoulage et le moulage sous pression en chambre chaude d'alliages de magnésium tels que l'AZ91D et l'AM60B permettent la production de boîtiers et de composants structurels légers à parois minces. Le moulage de magnésium est particulièrement important dans les châssis d'ordinateurs portables, les composants de la colonne de direction et les structures intérieures de l'aérospatiale, où chaque réduction de gramme entraîne des implications significatives en termes de coûts ou de performances.
Coulée par compression et traitement semi-solide
Le moulage par compression applique une pression hydraulique pendant la solidification, supprimant la porosité et améliorant les propriétés mécaniques au-delà de ce que permet le moulage sous pression conventionnel. Le moulage de métal semi-solide, y compris les variantes rhéocast et thixocast, traite l'alliage dans un état partiellement solide, produisant une microstructure fine et globulaire qui résiste à la déchirure à chaud. Les deux méthodes sont de plus en plus adoptées pour les composants structurels critiques pour la sécurité, tels que les bras de commande, les fusées d'essieu et les supports de moteur, où l'aluminium léger doit également répondre à des exigences strictes en matière de fatigue et d'impact.
Sélection de matériaux pour les applications critiques en termes de poids
L'alliage sélectionné détermine fondamentalement ce que le processus de coulée peut réaliser en termes d'épaisseur minimale de section, de finition de surface, de traitabilité thermique et d'usinabilité après coulée. Le tableau ci-dessous compare les familles d'alliages les plus couramment utilisées dans la coulée légère de précision.
| Famille d'alliages | Densité (g/cm3) | UTS typique (MPa) | Processus principal | Avantage clé |
|---|---|---|---|---|
| Aluminium A356-T6 | 2.68 | 262 | Investissement / Filière gravitationnelle | Excellente coulabilité et soudabilité |
| Aluminium A380 | 2.71 | 317 | Coulée sous pression | Haute fluidité pour parois fines |
| Magnésium AZ91D | 1.81 | 230 | Coulée sous pression en chambre chaude | Option structurelle la plus faible densité |
| Titane Ti-6Al-4V | 4.43 | 950 | Fonderie de précision sous vide | Rapport résistance/poids le plus élevé |
| Aluminium-Silicium Silafont-36 | 2.65 | 340 | Moulage sous vide / moulage par compression | Traité thermiquement, soudable |
Les pièces moulées en titane occupent un segment spécialisé. Bien que plus dense que l'aluminium et le magnésium, le titane offre une résistance spécifique supérieure aux deux, ce qui en fait le matériau de choix lorsque les exigences structurelles sont extrêmes et que les budgets de poids sont encore serrés - une situation courante dans les cellules militaires et les implants médicaux.
Normes de contrôle dimensionnel et de tolérance
La précision du moulage est quantifiée par les tolérances, l'état de surface et les limites de porosité. Les normes industrielles telles que ISO 8062, ASTM B85 et AMS 2175 définissent des bandes de variation dimensionnelle acceptables pour les composants moulés en fonction du processus, de l'alliage et des conditions de service prévues.
Les procédés de moulage de précision travaillant avec l'aluminium et le titane répondent généralement aux degrés de tolérance CT4 à CT6 selon la norme ISO 8062, correspondant à des tolérances comprises entre 0,26 mm et 0,74 mm pour une dimension de 50 mm. Le moulage sous pression à haute pression permet d'obtenir des nuances CT4 à CT5 plus serrées sur les éléments directement formés par la matrice, bien que les éléments de la ligne de joint et les dimensions côté éjecteur soient sujets à de plus grandes variations.
La rugosité de la surface est tout aussi importante dans de nombreuses applications. Les pièces moulées de précision telles que moulées fournissent généralement des valeurs Ra comprises entre 1,6 et 3,2 micromètres, ce qui, dans de nombreux contextes aérospatiaux et médicaux, élimine le besoin d'usinage sur des surfaces non correspondantes. Les moulages sous pression atteignent généralement des valeurs Ra de 0,8 à 2,0 micromètres sur les faces moulées.
Gestion de la porosité : le défi de la précision cachée
La porosité interne (vides formés par un gaz emprisonné ou un retrait de solidification) est le défaut le plus courant des pièces moulées légères et la principale raison pour laquelle les pièces moulées de précision échouent à l'évaluation non destructive. Le moulage sous pression assisté par vide, la solidification contrôlée par refroidissement dirigé et le post-traitement par pressage isostatique à chaud (HIP) sont les trois principales stratégies utilisées pour ramener la porosité dans les spécifications. HIP, qui applique simultanément de la chaleur et de la pression pour effondrer les vides internes, est une pratique courante pour les pièces moulées en titane pour l'aérospatiale et est de plus en plus adoptée pour les composants structurels en aluminium des plates-formes de véhicules électriques.
Le processus de moulage de précision léger : étape par étape
Quelle que soit la méthode spécifique, un moulage de précision léger destiné à la production suit une séquence logique d'étapes qui équilibrent la vitesse, la qualité et le coût.
- Conception et simulation : La géométrie des composants est conçue pour la coulabilité à l'aide d'un logiciel de simulation d'éléments finis et d'écoulement de fluide. La modélisation de la solidification identifie les points chauds potentiels, les zones de retrait et les emplacements de déclenchement avant la découpe de tout outillage.
- Fabrication d'outillage : Les matrices ou les outils de moulage de précision sont usinés, généralement à partir d'acier à outils H13 pour le moulage sous pression ou d'aluminium pour les prototypes de modèles de moulage de précision. Une inspection dimensionnelle est effectuée avant la coulée du métal.
- Préparation de l'alliage : La charge métallique est fondue, dégazée et analysée chimiquement à l'aide de la spectrométrie d'émission optique pour confirmer que la composition est conforme aux spécifications. Le dégazage est essentiel pour l’aluminium et le magnésium afin d’éliminer l’hydrogène dissous.
- Casting : Le métal est introduit dans le moule ou la matrice sous des paramètres contrôlés de température, de pression et de vitesse. Pour le moulage de précision, les coquilles sont préchauffées pour assurer un remplissage complet et une solidification directionnelle.
- Refroidissement et éjection : Les taux de refroidissement contrôlés régissent la microstructure. Une trempe rapide après la coulée est souvent suivie d'un vieillissement ou d'un traitement thermique de mise en solution pour développer les propriétés mécaniques requises.
- Finition et inspection : Les portes et les contremarches sont retirées, les surfaces sont grenaillées ou traitées chimiquement, et les pièces sont soumises à une inspection dimensionnelle par une machine à mesurer tridimensionnelle (MMT), à un scanner aux rayons X ou à une tomodensitométrie pour vérifier la porosité interne et à des tests mécaniques sur coupons si nécessaire.
Applications industrielles
Aéronautique et Défense
Le moulage de précision léger dans l'aérospatiale est dominé par les composants moulés en titane et en aluminium : carters de turbine, supports structurels, boîtiers avioniques et collecteurs hydrauliques. La possibilité de consolider des assemblages qui nécessitaient auparavant plusieurs pièces usinées en une seule pièce moulée constitue un facteur majeur de coût et de poids. Un support structurel qui comprenait auparavant cinq détails soudés peut souvent être repensé en un seul moulage de précision avec des performances mécaniques identiques ou supérieures.
Véhicules automobiles et électriques
La fonte légère automobile connaît une évolution rapide entraînée par l’électrification. Les véhicules électriques à batterie nécessitent des composants structurels capables de gérer les charges de collision sans les pénalités de masse de l'acier, et les stratégies de châssis multi-matériaux s'appuient de plus en plus sur de grandes pièces moulées sous pression en aluminium comme nœuds structurels. L’approche dite du gigacasting – produisant des sections entières du soubassement arrière sous forme de pièces moulées sous pression en aluminium – est une extension directe des principes de moulage de précision appliqués à l’échelle de la production. Les nœuds de sous-châssis, les carters de moteur, les échangeurs de chaleur et les fusées d'essieu font partie des pièces moulées de précision légères les plus volumineuses du secteur automobile actuel.
Dispositifs médicaux et implantables
Le moulage de précision en titane sert à la fabrication d'implants orthopédiques et rachidiens où la biocompatibilité, la résistance à la corrosion et un contrôle dimensionnel précis sont simultanément requis. L'alliage de titane moulé est utilisé pour les cages vertébrales, les composants de reconstruction de la hanche et du genou et le matériel de fixation des traumatismes. La texture de surface des moulages d'implants est délibérément gérée : les textures rugueuses favorisent l'ostéointégration, tandis que les surfaces d'appui lisses minimisent les débris d'usure.
Industriel et Energie
Les corps de pompe, les corps de vanne, les composants de compresseur et les aubes de turbine dans les équipements énergétiques industriels représentent un segment en croissance pour le moulage de précision léger. Dans les applications où la réduction de masse réduit directement la consommation d'énergie (composants rotatifs dans les pompes et les compresseurs), les pièces moulées en aluminium et en magnésium remplacent la fonte grise, générant des gains d'efficacité qui permettent de récupérer l'investissement en outillage dans des séries de production relativement courtes.
Assurance qualité et évaluation non destructive
La précision du moulage de précision léger s’étend au régime d’inspection. Pour les composants critiques pour la sécurité, les méthodes d'évaluation non destructives suivantes sont généralement spécifiées dans la documentation d'approvisionnement.
Les tests radiographiques par rayons X ou tomodensitométrie révèlent une porosité interne, des inclusions et des fermetures froides. La tomodensitométrie, en particulier, est devenue la référence en matière de pièces moulées complexes, car elle produit une carte tridimensionnelle de l'état interne qui peut être superposée au modèle CAO pour vérifier simultanément la géométrie et l'intégrité. Le ressuage fluorescent détecte les fissures et les chevauchements qui brisent la surface. La vérification dimensionnelle par CMM confirme les dimensions critiques de l'interface, les alésages des roulements et la planéité de la surface de contact. Les échantillons de test mécanique coulés à partir de la même chaleur confirment la résistance à la traction, la limite d'élasticité, l'allongement et la dureté selon les spécifications du matériau.
Considérations de conception pour les ingénieurs de moulage
Un moulage de précision léger et efficace commence bien avant que le métal ne soit coulé. Les principes de conception pour fonderie (DFC) guident les décisions géométriques qui déterminent si un composant peut être produit de manière reproductible dans les limites des tolérances. Des sections de mur uniformes empêchent la solidification différentielle et les points chauds qui créent une porosité de retrait. Des angles de dépouille de 1 à 3 degrés sur les surfaces verticales permettent une éjection propre des matrices. De généreux congés au niveau des murs qui se croisent répartissent les contraintes pendant la solidification et en service. Les nervures sont plus efficaces que l'augmentation de l'épaisseur globale de la paroi pour obtenir de la rigidité dans des structures légères.
Le logiciel d'optimisation de topologie, désormais largement intégré au flux de conception de fonderie, génère des géométries organiques de masse minimale qui dirigent le métal uniquement là où le besoin structurel existe. Ces géométries optimisées, autrefois réalisables uniquement dans la fabrication additive, sont de plus en plus réalisées grâce au moulage de précision grâce aux progrès de la technologie des coques en céramique et à l'utilisation de modèles de cire imprimés en 3D générés directement à partir du résultat de l'optimisation topologique.
Développements émergents dans le domaine
Plusieurs directions technologiques repoussent activement les limites du moulage de précision léger. L'impression au sable par jet de liant et l'impression de moules en céramique par stéréolithographie éliminent entièrement l'outillage de motifs pour les prototypes et la production en faible volume, réduisant ainsi les délais de développement de quelques semaines à quelques jours. Le traitement de l'aluminium semi-solide appliqué aux pièces structurelles à haute intégrité entre dans la production automobile en plus grand volume. La surveillance des processus en temps réel à l'aide de capteurs intégrés dans les matrices, combinée à des modèles d'apprentissage automatique formés sur les données historiques de défauts, permet un contrôle en boucle fermée du remplissage, de la solidification et du refroidissement, réduisant ainsi les taux de rebut et permettant des fenêtres de processus plus serrées. Enfin, les nouveaux systèmes d'alliages aluminium-lithium et aluminium-scandium offrent des réductions de densité de 5 à 10 % par rapport aux alliages d'aluminium conventionnels tout en conservant ou en améliorant les propriétés mécaniques, ouvrant ainsi de nouvelles opportunités de réduction de poids pour les structures aérospatiales moulées.
Facteurs de coûts et considérations économiques
Le moulage de précision léger entraîne des coûts d'outillage unitaires plus élevés que le moulage ou la fabrication conventionnels pour des géométries simples, mais les aspects économiques deviennent convaincants pour des volumes modérés à élevés et lorsque le coût total de possession est évalué. La réduction de l'usinage après coulée réduit les coûts de main-d'œuvre de fabrication et d'outils de coupe. La consolidation des pièces réduit le temps d'assemblage, le nombre de fixations et la charge d'inspection. La réduction de poids dans l’aérospatiale se traduit directement par des économies de carburant sur une durée de vie mesurée en décennies. Dans les véhicules électriques, la réduction de masse étend l’autonomie ou permet de réduire la taille de la batterie, avec des implications financières tout au long de la durée de vie du véhicule.
Le seuil de rentabilité auquel l’investissement en outillage de coulée de précision est récupéré varie en fonction du processus et de la complexité de la pièce. Les outils de fonderie de précision pour pièces aérospatiales en aluminium sont généralement récupérés sur quelques centaines de pièces. Les outils de moulage sous pression en aluminium pour les applications automobiles sont économiquement justifiés pour des volumes annuels de quelques milliers de pièces et plus, en fonction du coût de la matrice.
Sélection d'un partenaire de moulage de précision léger
L’écart de capacité entre les fournisseurs de fonderie est important. Une fonderie équipée pour un véritable moulage de précision léger maintient une fusion atmosphérique contrôlée pour empêcher l'oxydation des alliages réactifs, un équipement CMM calibré pour la validation dimensionnelle, une capacité de numérisation CT pour l'inspection interne des pièces critiques et une compétence métallurgique documentée pour les familles d'alliages spécifiques pertinentes pour l'application. Des certifications telles que AS9100 pour l'aérospatiale, ISO 13485 pour les dispositifs médicaux et IATF 16949 pour l'automobile sont des indicateurs fiables de la discipline de processus sous-jacente requise pour produire des pièces moulées de précision conformément aux spécifications de manière cohérente.
Un engagement précoce des fournisseurs – impliquant la fonderie lors de la conception des composants plutôt que seulement au stade du devis – produit systématiquement de meilleurs résultats. Les ingénieurs de fonderie peuvent identifier les caractéristiques de conception qui compliquent ou compromettent la coulée avant que l'outillage ne soit engagé, et peuvent suggérer des modifications géométriques qui préservent l'intention de conception tout en améliorant le rendement, la cohérence dimensionnelle et, en fin de compte, le coût.